|
7 @4 r$ [! D- c$ z0 [; I, M+ J6 T& v8 j8 P' `" I
壹、前言:
% Q/ \5 o0 p& x. M* i/ u施工中常發生因熔接作業引起火災的案件,由於此類火災現場有明顯的動火證明,於進行火災原因調查時,其調查方向較明確,且比較容易證明、確認。但類似案件仍不斷在作業疏忽中發生,似乎也顯示此類案件並不會因肇因明確、調查容易,而能有效預防、或抑止該類火災的發生,這的確也是預防工作應注意改進的重點。以下就以新竹縣最近的熔接金屬火花火災案例,來說明火災發生經過,並針對此類案件提出火災預防對策。
7 o1 R# f! Q' s' O貳、火災概要:
, T" ?# E! K4 Z, F- [0 H- ~) x某日午後14時,工人開始下午的頂樓加蓋鋼骨結構工程。由於施工位置緊鄰馬路,為方便作業,工程車停放於緊鄰施工建築物旁道路,電銲機等施工工具均直接吊掛至3樓。而乙炔及氧氣鋼瓶較重,因此放置工程車載貨平台上,再利用橡皮軟管延伸熔桿火炬至建築物3樓作業。9 t$ |, s3 I( ~# d, m9 _
7 N1 k+ h9 V+ l; |* O$ M) v6 |$ A+ {現場施工作業使用電銲機及氧乙炔氣切割器,施工人員突然發現火勢從車後載貨平台上氧乙炔橡皮軟管起火燃燒;雖迅速以乾粉滅火器滅火,但因鋼瓶開關閥燒熔,無法將火勢熄滅,造成工程車延燒,車頭全毀。$ F1 B0 ^* a' q* e; L0 K. i" g
7 k: g3 T$ a# ^* _5 |1 k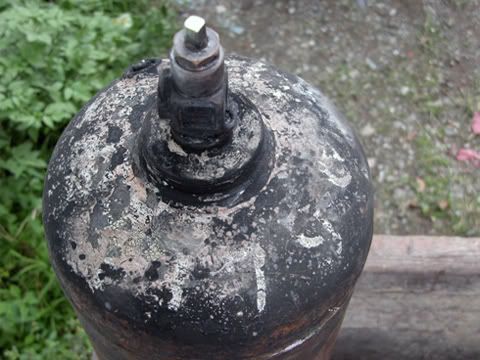
7 I1 z9 j' g1 ^$ x+ X9 D, Q9 @) C鋼瓶閥受燒情形
, h- N5 x: q# k! d. j8 \+ F) _" p8 Z9 ^# [1 m
參、現場燃燒後情形:9 \" [1 O8 {7 X( i! N) |" O# n
工程車車車頭全毀,車頭前方烤漆完整,前擋風玻璃破裂,車頂上方受燒燻黑,散熱水箱罩完好,前保險桿完好。駕駛座艙內部燒毀,方向盤下端受燒彎曲變形,右側助手座後方鐵板受燒變色泛白。載貨平台下方電池、油箱及四個車輪完好未受燒。* X- k/ n& [8 P
( L/ j0 N& r9 D. r+ `% Z+ Q& Z車頭後方載貨平台僅右前方木質地板燒穿,其餘完整。燒穿位置平放乙炔及氧氣鋼瓶,並有乾粉噴灑過的痕跡。經調查,載貨平台上共載有乙炔鋼瓶2瓶、氧氣鋼瓶1瓶,乙炔及氧氣的壓力調節器2個。8 e/ l6 f* m! v. D" p
: k' [ }' q& E O- n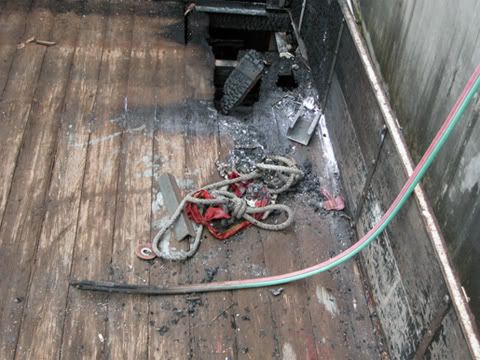 3 N6 W# f8 j- l4 H2 C0 P1 d; E
工程車後方載貨平台右前方燒穿,橡皮高壓軟管燒斷
4 j6 `5 V C' f4 |
/ P) [6 `- a3 X( x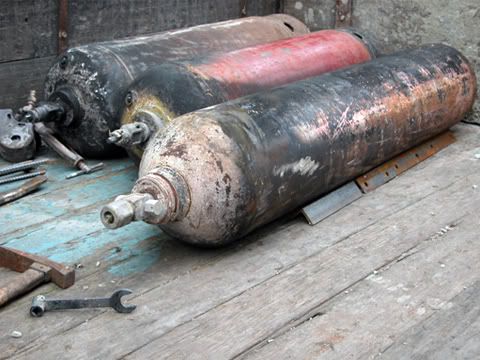 1 n( e3 M; j: o/ D1 K
鋼瓶瓶身受燒情形
: p4 T1 E/ q. _+ d( s- d
) n' Z" b. M7 }6 M( M肆、熔接火花特性:
, [7 `1 M0 q0 ?# u4 Y& X* \. I此案例因作業需要使用電弧熔接(arc welding)及氣體熔接(gas welding)即電銲機及氧乙炔切斷器,茲分別介紹如下:
* k, h# c0 Z5 q* E! ]: Z- p: B+ x3 T* w
電銲機種類多樣,本案例所使用電銲機係為攜帶輕便、操作簡單、成本低、且戶外、室內均可使用的遮蔽金屬電銲機(SMAW),為目前最廣泛被使用的電銲機。電銲機相關套件包括電銲機、電極把手、電極、電線及接地夾,其負極為消耗性電極,正極為欲熔接工件。熔接熱量由電弧所供給,而熔接時的溫度隨著電源種類、電流密度及熔接金屬的種類而定。由於電弧所產生的熱量使電極呈熔融之狀態,所以電銲時電弧中心溫度相當高,約可達4,000至7,000℃,所噴射出火花的溫度為2,000至3,000℃。) ^" G* b9 O, g1 ~, N" g. M& L
* r9 ^0 l8 C5 B$ l: a
氧乙炔切斷器係利用氣體燃燒火焰加熱工件表面使其產生氧化鐵,氧化鐵繼續燃燒而造成熔融之熔渣火花噴出,達到金屬切割的目的,但此種氣體切斷器僅限使用於含鐵材料的切割。氧乙炔切割時火焰之最高溫度可達3,500℃,而飛出火花的溫度則較母材溫度低,但也有約1,500℃。
V' C" v" \4 w: g: n* P8 t i$ D" m* z8 m5 K2 L/ [
火花熔渣直徑0.4公分以下者,因粒子較小,溫度下降快,墜地後會保持原球型;而直徑超過0.5公分的粒子掉落地面時,會因重力撞擊碎裂成較小粒子散開,而小粒子飛散的距離可達10公尺以上。此時火花與可燃物接觸時,可燃物起火的可能性非常高。& v7 ~: x) C/ _2 K( l8 n# F
: \: a2 ~1 v$ b! o) J5 x$ h3 F火花對可燃性液體而言,高分子油品例如柴油、機油的引火後續燃性低,起火後容易熄火,但仍有引發火災的危險性,而易燃性液體的起火可能性則非常大。火花對液化石油氣及乙炔氣而言,也非常容易引火燃燒,在瓦斯管上方集中落下火花時,則會造成瓦斯管的起火燃燒。
) a$ |* d. p T$ u5 o" S+ c# A! G- R. M1 M2 l) y* G
再者,電銲熔接所使用的熔銲電擊(熔接棒)或氧乙炔氣體切割後的金屬一樣含有高溫,對可燃性物質亦有著火的危險性。由於火花熔渣為球型結構,掉落地面時容易轉動,也因此必須注意掉入細縫引發火災的危險性。
5 K! i. o9 d* i2 g2 o- k
! A3 G: ]. u. ^伍、起火原因調查:
; x4 d$ \- m+ N8 u# A- T7 h: z5 P據現場作業人員筆錄及現場燃燒後狀況,研判火勢由工程車載貨平台右前方起火,向車頭(駕駛座)延燒。故起火處為工程車載貨平台右前方,而該處正放置開關閥開啟中的氧乙炔鋼瓶。+ f5 Y: I& k: D+ m3 c/ T
" T- r; P' D7 v起火當時作業人員在車旁上方3樓進行電銲熔接及氧乙炔切割作業,電銲火花掉落下方5公尺車上所積載氧氣、乙炔橡皮軟管及鋼瓶,導致橡皮管碳化、破裂,瓦斯外洩起火燃燒,火勢並向前方駕駛座艙延燒。' E7 c ~) t! B$ h; s7 G0 u
- K- C$ W' _7 W
陸、結論與建議:4 J# P* D8 w9 I4 Y* O- y
雖然國內目前專業技術士證照設有電銲及氣銲技術士科目,且必須經過學科及術科檢定合格才能領取證照,但從學科測驗中可以發現,預防熔接火災方面的知識並不受到重視,更何況是自行學習執業的熔接技術人員。
) ^7 F% W8 i7 B8 _- s4 z! j6 w5 m5 w4 r6 e. Y" d
為預防此類火災的發生,在此提供國內外相關熔接火災預防安全作業規定,供相關人員參考及宣導:3 u2 \) J1 s2 I1 @; f, u/ B
. h9 B- x1 O7 l! g9 U/ o% N1、於廠外進行熔接作業時,作業場所應設置在附近沒有可燃物的安全位置。如無法設置在上述安全位置時,應移開作業位置附近10公尺內的所有可燃物。若無法清除或移開可燃物時,應使用防火毯將可燃物完全蓋住,以避免可燃物與火花接觸,發生火災危險。若無法達成上述要求,嚴禁執行熔接作業。
4 F7 X4 y/ ~+ M+ t
' k, o ~- T6 Y/ z2、在廠區中進行銲接作業前,必須依動火作業規定事先申請辦理動火作業許可證,經有關部門審核,同意後才可施工。
5 U* g5 Z" C1 h" s5 H; _( a; V& L: A2 N
3、樓地板貫穿部及隔間牆開口部,均應加防火毯覆蓋保護,以避免火花飛出、掉落,造成人員傷害或引發可燃物。作業時應派員監視,並設置滅火器,以應不時之需;並於貫穿水平及垂直區劃的另一空間增設1名監督員,以控制潛在的危險。
0 C1 } q _" G. Y) }/ v V3 A8 y9 d
4、熔接火災經常發生在停火之後一段時間,且起火處通常與作業處所有一段距離,因此監督員應於動火當天工作結束後,徹底檢查該區域30分鐘至1小時,以確認無悶燒狀況存在。) s8 _4 E, U6 W+ h+ L
: g1 J. w1 u' B4 L" D. }
5、任何裝有、或疑似裝有易燃性或毒性物質的密閉容器,均有物質殘留容器的可能,逕行操作將會有起火、爆炸或中毒的可能,故於測試合格、徹底清潔、洗淨、開通氣孔等安全確認前,不可進行切割或熔接。
* K5 j' Y; O& d3 R7 {; t1 g/ u7 P" [4 B1 ^2 C
6、嚴禁在裝有高壓氣體之容器旁及上方進行銲接(如氧氣瓶、乙炔鋼瓶、貯氣筒等)。: D6 l6 q" r& ]1 f' R# f( e! y
0 n; w- o. `3 e3 `7 r
7、不可在木質地板上進行電銲,必要時應先用石棉板或防火毯鋪於地板上再行施工。
' K9 S. K: ^. H
- {; m6 }/ q7 ?6 Y* \) b) e, d部分參考書目:7 n* i$ J4 z/ p, V# _: u
熔接學卅陳金富、林宏昌卅全華科技圖書股份有限公司- t" X/ D, M. v6 ^# d8 ^
新火災調查教本第6卷卅日本東京消防廳卅東京防災指導協會+ i* ^ T! ^4 Z$ j
火災原因調査要領--微小火源火災編卅財団法人消防科学総合センター
$ D! ^/ M/ r- b% }0 ~Regulations (Standards - 29 CFR) General requirements.-- 1910. 252卅Welding, Cutting, and Brazing卅U.S. Department of Labor Occupational Safety & Health Administration (OSHA)8 h# X9 w4 e3 ~
IOSH安全資料表--動火作業--類號:SDS-P-002卅勞工安全衛生研究所 |


